
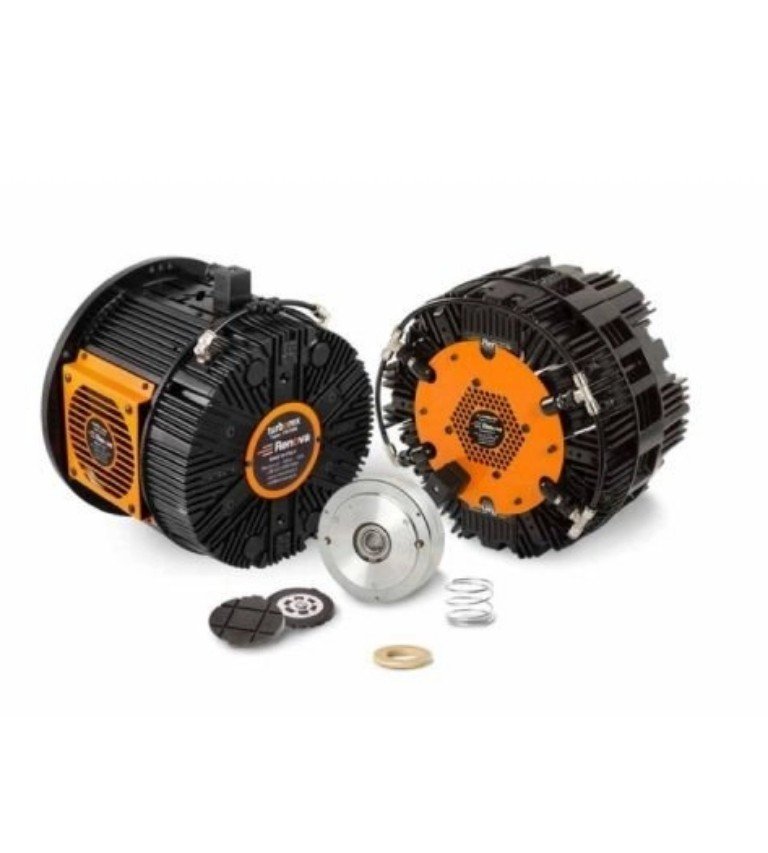
RENOVA oferuje wielodyskowe hamulce pneumatyczne do nawijania, odwijania i przemieszczania rolek. Dla zakładu oznacza to powtarzalną siłę hamowania, stabilniejsze naprężenie wstęgi i niższe ryzyko przegrzewania podczas pracy ciągłej. Popychacze rolek uzupełniają ten obszar tam, gdzie hamowanie musi współpracować z kontrolowanym transportem materiału. Na tej grupie rozwiązań opiera się stabilność wielu linii przetwórczych, w których jeden błąd hamowania przekłada się na odpady, przestój lub utratę geometrii nawoju.
Rozwiązania tej marki są w 100% projektowane i wytwarzane we Włoszech. W praktyce liczą się jednak konkretne cechy użytkowe, takie jak wielodyskowa budowa, podwójny wentylator, zewnętrzny wskaźnik zużycia klocków, układ gotowy do szybkiego podłączenia oraz żywotność klocków sięgająca 42 000 godzin pracy, również w trudnych warunkach.
Gdzie hamulce pneumatyczne poprawiają pracę linii
Hamulce pneumatyczne pracują najlepiej tam, gdzie rolka musi być prowadzona płynnie od pierwszego do ostatniego metra materiału. Dotyczy to linii do przetwarzania papieru, kartonu, folii, laminatów i drutu, a także linii drukarskich oraz wielu procesów pomocniczych w przemyśle i handlu. W każdej z tych aplikacji liczą się trzy kwestie: stabilność, bezpieczeństwo i przewidywalność ruchu.
Nawijanie i odwijanie rolek bez skoków naprężenia
Podczas nawijania i odwijania najważniejsza jest stała kontrola naprężenia wstęgi. Zbyt mała siła hamowania powoduje luz materiału, a zbyt duża zwiększa ryzyko deformacji, marszczenia lub zerwania. Hamulce pneumatyczne RENOVA pozwalają precyzyjnie dozować moment hamujący, dlatego na liniach do laminatów łatwiej utrzymać stałą wartość naprężenia w całym przebiegu rolki. Gdy rolki pomiarowe współpracują z przetwornikami obciążenia, układ szybciej reaguje na zmiany średnicy nawoju i wahania prędkości.
Na początku nawoju, gdy średnica jest największa, układ pracuje pod innym obciążeniem niż przy końcu rolki. Powtarzalna regulacja momentu hamującego ułatwia przejście przez te etapy bez ręcznych korekt i bez falowania krawędzi materiału. Stabilniejsze odwijanie poprawia też wydajność, bo operator rzadziej zatrzymuje linię tylko po to, aby skorygować prowadzenie wstęgi.
Przemieszczanie rolek we współpracy z popychaczami
W strefach transportu sam hamulec nie rozwiązuje wszystkiego. Popychacze rolek przejmują kontrolę nad pozycjonowaniem i przemieszczaniem ciężkiego materiału, a układ hamujący odpowiada za wytracanie ruchu bez uderzeń i niekontrolowanego przesuwu. Taka współpraca ogranicza przeciążenia mechaniczne, poprawia bezpieczeństwo operatora i ułatwia powtarzalne podawanie rolki do kolejnego etapu linii. Przy modernizacji stanowisk transportowych właśnie ten element często decyduje o płynności całego procesu.
W zakładach obrabiających papier i folię ma to jeszcze jeden skutek. Ograniczenie uderzeń przy dojeździe rolki chroni krawędzie nawoju, a mniejsze drgania poprawiają pracę czujników oraz zespołów prowadzenia. Dobrze dobrana para, czyli hamulec i popychacz, porządkuje ruch materiału od magazynu do strefy roboczej.
Jak działa wielodyskowy układ hamulcowy pneumatyczny
Wielodyskowy układ hamulcowy pneumatyczny wykorzystuje sprężone powietrze do sterowania siłą nacisku na elementy cierne. Rozwiązanie jest cenione w przemyśle, bo pozwala regulować moment hamowania bez skomplikowanej ingerencji mechanicznej. Przy dobrze dobranej konfiguracji układ reaguje szybko, a siła hamowania pozostaje powtarzalna również przy zmiennym obciążeniu.
Sprężone powietrze steruje momentem hamowania
Sprężone powietrze jest tutaj medium roboczym, które uruchamia siłownik hamulcowy i przenosi polecenie na mechanizm hamulcowy. W praktycznej konfiguracji współpracują ze sobą:
- sprężarka powietrza dostarczająca medium robocze,
- zbiornik sprężonego powietrza stabilizujący podaż,
- regulator ciśnienia utrzymujący nastawę roboczą,
- zawór sterujący i zawór hamulcowy dozujące ciśnienie sterujące,
- siłownik hamulcowy z tłoczyskiem przenoszącym ruch na pakiet dysków.
Jakość powietrza ma bezpośredni wpływ na żywotność układu. Filtr powietrza i odolejacz ograniczają zanieczyszczenia, które pogarszają pracę zaworów, wydłużają czas reakcji hamulców i zaburzają skok roboczy tłoczyska. Dobrze ustawiony regulator ciśnienia nie tylko utrzymuje nastawę, ale też tłumi wahania pojawiające się przy częstych cyklach rozruchu i zatrzymania. Gdy instalacja traci szczelność, manometr diagnostyczny pokazuje nie tylko spadek wartości, ale także gorszą powtarzalność odpowiedzi układu.
Podwójny wentylator stabilizuje temperaturę i ułatwia serwis
Wielodyskowa budowa zwiększa powierzchnię roboczą, dlatego hamulec może skuteczniej oddawać ciepło przy długim odwijaniu. Podwójny wentylator wspomaga odprowadzanie ciepła, co zmniejsza ryzyko spadku skuteczności przy pracy ciągłej i pomaga utrzymać powtarzalne opóźnienie hamowania. Dostępne są też wentylatory o różnej mocy oraz wewnętrzny regulator temperatury wentylatorów, więc konfigurację można dopasować do rzeczywistego obciążenia linii.
Zewnętrzny wskaźnik zużycia klocków pozwala ocenić stan elementów ciernych bez demontażu. Dla utrzymania ruchu oznacza to planowanie obsługi według realnego zużycia, a nie wyłącznie według kalendarza. Konstrukcja o niskich wymaganiach konserwacyjnych wiąże się także z rzadszą wymianą części ciernych.
Parametry, które decydują o powtarzalności
Na efekty pracy nie wpływa jeden parametr, lecz zestaw zależności między ciśnieniem, czułością układu i stanem mechanicznym. Z perspektywy utrzymania ruchu liczy się powtarzalność reakcji, a nie sama deklarowana moc hamulca. W praktyce ważne jest też to, czy operator może szybko odczytać stan układu i wprowadzić korektę bez długiego postoju.
Czułość, czas reakcji i kontrola naprężenia wstęgi
Wysoka czułość układu pozwala szybciej korygować siłę hamowania przy zmianie prędkości lub średnicy nawoju. Krótki i powtarzalny czas reakcji hamulców ogranicza skoki naprężenia wstęgi, które na cienkich materiałach są widoczne natychmiast. Gdy tłoczysko siłownika porusza się płynnie, a luz w mechanizmie hamulcowym pozostaje pod kontrolą, operator otrzymuje stabilniejszy proces od pierwszego rozruchu.
Najtrudniejszy moment pojawia się przy przyspieszaniu i hamowaniu całej linii, kiedy bezwładność rolki zmienia się szybciej niż nastawy operatora. Wtedy krótki czas reakcji i przewidywalne opóźnienie hamowania decydują o tym, czy materiał utrzyma geometrię. Właśnie dlatego w produkcji laminatów tak ważne są jednoczesne monitorowanie i regulacja naprężenia materiału.
Ciśnienie zasilające, szczelność i diagnostyka
Prawidłowe ciśnienie w układzie nie ma jednej wartości wspólnej dla wszystkich linii. Za właściwe uznaje się takie ciśnienie zasilające i ciśnienie sterujące, które odpowiadają dokumentacji aplikacji, utrzymują stałą siłę hamowania i nie powodują wahań momentu przy zmianie obciążenia. Spadki widoczne na manometrze diagnostycznym najczęściej sygnalizują nieszczelność, problem z regulacją albo zbyt mały wydatek sprężarki względem potrzeb stanowiska.
Diagnostyka nie kończy się na odczycie ciśnienia. Przy przeglądzie weryfikujemy:
- szczelność instalacji powietrznej na całej drodze zasilania,
- wskazania manometru diagnostycznego przy zmianie nastaw,
- reakcję zaworu sterującego oraz zaworu hamulcowego,
- skok roboczy tłoczyska i luz w mechanizmie hamulcowym,
- wielkość wydatku sprężarki w relacji do obciążenia procesu.
Diagnostyka wstępna powinna też objąć zachowanie układu po zatrzymaniu linii. Jeżeli ciśnienie spada w postoju albo po ponownym starcie reakcja jest opóźniona, problem zwykle leży w szczelności, zaworach lub przygotowaniu powietrza. Po modernizacji lub przy trudnych objawach warto wykonać badanie stanowiskowe, ponieważ dopiero test pod obciążeniem pokazuje rzeczywiste opóźnienie hamowania i zachowanie układu w cyklu produkcyjnym.
Jak dobieramy rozwiązanie RENOVA do konkretnej linii
Dobór hamulca do linii warto oprzeć na materiale, średnicy rolki, prędkości procesu i warunkach cieplnych stanowiska. RENOVA dostarcza rozwiązania przeznaczone właśnie do takich aplikacji, a nie do zastosowań ogólnych. Przy aplikacjach o dużej zmienności średnic i materiałów taki dobór ogranicza liczbę prób po uruchomieniu i ułatwia utrzymanie stałych parametrów na każdej zmianie.
Włoska produkcja i konfiguracja dopasowana do materiału
Włoska produkcja ma znaczenie wtedy, gdy liczy się przewidywalność wykonania oraz dostępność dopasowanych opcji technicznych. Hamulce RENOVA są w 100% projektowane i wytwarzane we Włoszech, a ich konfiguracja obejmuje między innymi dobór mocy wentylatorów, wybór regulatora temperatury oraz warianty dostosowane do konkretnych warunków pracy. Szybki montaż nie oznacza prowizorycznej integracji. Układ gotowy do szybkiego podłączenia upraszcza uruchomienie, bo ogranicza zakres dopasowań mechanicznych i skraca czas między dostawą a próbą produkcyjną.
Obsługa serwisowa planowana, nie awaryjna
Utrzymanie ruchu potrzebuje danych, a nie domysłów. Zewnętrzny wskaźnik zużycia klocków pokazuje, kiedy zespół cierny zbliża się do granicy pracy, dlatego wymiana może być wpisana w plan postoju zamiast odbywać się po spadku skuteczności. Przy deklarowanej żywotności do 42 000 godzin, nawet w ekstremalnych warunkach, hamulec pozwala planować części i roboczogodziny w dłuższej perspektywie. Niskie wymagania serwisowe ograniczają liczbę interwencji, a rzadsza regulacja zmniejsza ryzyko błędu ustawień po ponownym uruchomieniu.
Jeżeli modernizują Państwo układ nawijania, odwijania lub transportu rolek, dobieramy rozwiązanie pod cały proces, z uwzględnieniem sterowania naprężeniem wstęgi, pracy operatora i warunków utrzymania ruchu. Taki sposób doboru najlepiej pokazuje, gdzie hamulce pneumatyczne RENOVA przynoszą wartość.